
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-13 Происхождение:Работает


Высокие затраты на утилизацию, расходы на термическую сушку и вопросы соблюдения нормативных требований напрямую связаны с избыточной жидкостью, удерживаемой в твердых отходах. Традиционные прессы со встраиваемой камерой часто достигают физического предела механического обезвоживания. Они оставляют захваченную внутритканевую влагу, которую невозможно удалить только давлением подающего насоса. Достижение минимально возможной влажности фильтрационного кека требует вторичного механического сжатия.
В этом руководстве описаны механика, компромиссные варианты материалов, стратегии конфигурации и эксплуатационные факторы внедрения мембранного фильтр-пресса для сложных задач обезвоживания. Вы узнаете, как оптимизировать время цикла, выбрать правильные материалы пластин и проверить производительность посредством тщательных испытаний.
Механизм: Мембранные фильтр-прессы используют вторичную фазу «сжатия» с использованием надутых пластин для механического сжатия осадка, что значительно снижает остаточную влажность после начального цикла подачи.
Выбор материала: Выбор между мембранной фильтрующей пластиной из ПП и фильтрующей пластиной с резиновой мембраной определяет химическую совместимость, максимальное давление сжатия и срок службы.
Оптимизация капитальных затрат: использование конфигурации «смешанного блока» (чередующиеся мембраны и стандартные утопленные пластины) может сбалансировать затраты на оборудование с высокопроизводительным обезвоживанием.
Соотношение затрат и стоимости: хотя капитальные затраты выше, мембранный фильтр-пресс высокого давления значительно снижает затраты на последующую транспортировку и термическую сушку, ускоряя окупаемость инвестиций в обезвоживание осадка в больших объемах.
Валидация: Перед закупкой теоретическое снижение влажности должно быть подтверждено посредством строгих испытаний на фильтр-прессе на суспензиях для конкретного объекта.
Стандартные системы фильтрации сталкиваются со строгими физическими ограничениями, определяемыми кривыми насосов и динамикой жидкости. Когда питательный насос подает суспензию в фильтр-пресс, твердые частицы скапливаются на фильтровальной ткани. Это скопление образует проницаемый барьер, известный как фильтрационная корка. По мере утолщения осадка перепад давления быстро увеличивается. Насос должен работать сильнее, чтобы протолкнуть жидкость через растущую твердую массу. В конце концов насос достигает максимального мертвого давления. Скорость потока прозрачного фильтрата падает до минимума. В этот самый момент в центре камеры все еще находится влажное губчатое ядро из нефильтрованной жижи. На этом стандартные прессы останавливаются, оставляя значительное количество капиллярной влаги внутри торта. Вторичное механическое сжатие устраняет это ограничение.
Цикл начинается идентично стандартному прессу с встраиваемой камерой. Гидравлический цилиндр выдвигается, плотно сжимая пакет пластин, чтобы выдержать внутреннее давление подачи. Включается основной питательный насос, прогоняя навозную жижу через центральный или угловой подающий башмак в пустые камеры. Твердые частицы равномерно накапливаются на фильтрующих тканях. Фильтрат проходит через тканую ткань, спускается по дренажным патрубкам на поверхности пластины и выходит через угловые выпускные отверстия. Операторы контролируют скорость потока фильтрата. Когда скорость потока падает ниже заданного заданного значения (часто от 1 до 2 галлонов в минуту, в зависимости от размера пресса), начальная фаза заполнения завершается. Питающий насос отключается, и запорные клапаны подачи закрываются.
На предприятиях по извлечению ценных химикатов или удалению растворимых примесей используется фаза промывки кека. Мембранные плиты здесь превосходны. Поскольку осадок еще не был отжат, он сохраняет однородную пористую плотность. Промывной раствор закачивается в пресс, протекая через осадок и вытесняя маточный раствор. Это известно как промывка вытеснением. Он очень эффективен и предотвращает образование каналов, распространенную проблему в стандартных прессах, где промывочная жидкость обходит плотные участки кека. Операторы достигают более высоких показателей чистоты, используя значительно меньше промывочного раствора.
Этот этап определяет технологическое преимущество системы. При закрытых питающих клапанах и изолированной камере среда под давлением поступает в полость за гибкой поверхностью мембраны. Мембрана физически расширяется наружу, прижимаясь непосредственно к образовавшейся корке. Это расширение уменьшает внутренний объем камеры. Он механически сближает твердые частицы, сжимая промежуточные пустоты. Захваченная жидкость выдавливается из кека и выходит через стандартные отверстия для фильтрата.
Операторы должны выбрать подходящую жидкость для надувания мембран. Это решение влияет на безопасность объекта, требования к инфраструктуре и максимально достижимое давление.
Сожмите средний | Профиль безопасности | Максимальное давление | Требуется инфраструктура |
|---|---|---|---|
Вода под давлением | Высокий (несжимаемая жидкость; давление падает мгновенно при выходе из строя пластины) | До 30+ бар | Резервуар для воды, многоступенчатый центробежный насос, обратный коллектор. |
Сжатый воздух | Низкий (сжимаемый газ; сохраняет огромную кинетическую энергию, риск взрыва) | Строго ограничено до < 7 бар. | Стандартный воздушный компрессор, регулятор давления, предохранительные клапаны |
Вода под давлением является бесспорным стандартом для тяжелых промышленных условий. Если мембрана разрывается во время сжатия воды, вода просто вытекает в линию фильтрата, и давление в системе немедленно падает до нуля. Если мембрана разрывается во время сжатия воздуха, быстро расширяющийся газ может разнести пакет пластин на части, разбрасывая шрапнель и суспензию по всему объекту.
После завершения фазы сжатия давление за мембранами сбрасывается. Вода сливается обратно в накопительный бак. Однако центральный подающий башмак по-прежнему содержит влажную нефильтрованную жижу. Операторы инициируют процедуру продувки активной зоны. Сжатый воздух подается непосредственно в линию подачи. Этот воздух вытесняет оставшуюся влажную суспензию из активной зоны и выталкивает ее обратно в питающий резервуар. Как только стержень очищается, гидравлический цилиндр втягивается. Пресс открывается, и сильно спрессованные сухие брикеты падают в разгрузочный бункер внизу.
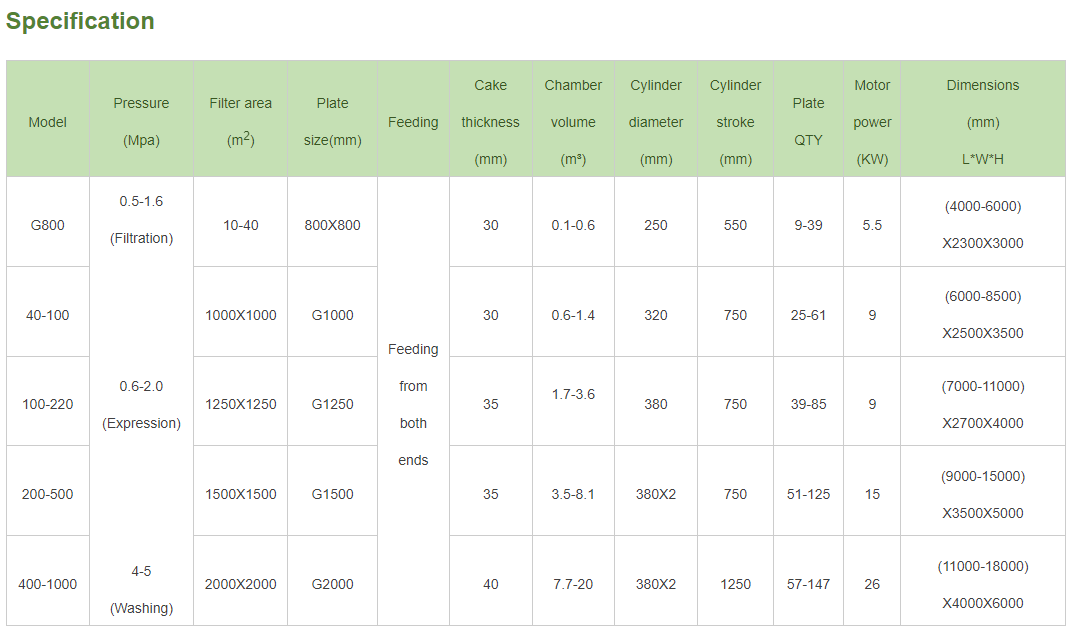
Эффективность фазы сжатия полностью зависит от физических свойств материала мембраны и конструктивного устройства пакета пластин. Выбор неправильного материала приводит к преждевременной усталости, химической деградации и катастрофическому выходу пластины из строя. Выбор неправильной конфигурации приводит к напрасным капитальным затратам, не обеспечивая при этом пропорциональный прирост производительности.
Мембранная фильтрующая пластина из ПП имеет жесткую и очень прочную конструкцию. Производители выпускают эти пластины в двух различных вариантах: цельносварные и сменные. Полностью сварные пластины приваривают мембрану непосредственно к пластине сердцевины. Если мембрана выходит из строя, всю пластину необходимо выбросить. В сменных конструкциях используется отдельный лист мембраны, который фиксируется в пазе на пластине сердечника, что позволяет бригадам технического обслуживания менять поверхность, сохраняя при этом дорогостоящий сердечник.
Химическая стойкость: полипропилен выдерживает широкий диапазон pH: от сильнокислых горнодобывающих растворов до едких химических промывок.
Температурная устойчивость: стандартные полипропиленовые пластины безопасно работают при температуре до 80°C. Специализированные составы могут немного увеличить этот предел.
Структурная целостность: жесткая природа полипропилена позволяет ему выдерживать высокое внутреннее давление без деформации.
Ограничения: ПП имеет более низкую эластичность по сравнению с эластомерами. Она очень чувствительна к усталостному растрескиванию при изгибе, если операторы надувают мембрану сверх установленных производителем пределов прогиба.
Фильтрующая пластина с резиновой мембраной обеспечивает превосходную гибкость и растяжение. В этих пластинах почти всегда используется сменная эластомерная мембрана (например, EPDM или NBR), натянутая на стальной, алюминиевый или прочный полимерный сердечник.
Высокая эластичность: резиновые мембраны могут растягиваться значительно больше, чем ПП. Это делает их идеальными для процессов, в которых толщина осадка сильно варьируется от партии к партии.
Устойчивость к истиранию: эластомеры поглощают воздействие высокоабразивных суспензий, продлевая срок службы поверхности пластины.
Экстремальное сжатие: резиновые пластины часто используются в тех случаях, когда требуется значительное уменьшение объема.
Ограничения: Резина быстро разрушается под воздействием некоторых агрессивных растворителей, углеводородов и масел. Кроме того, стальные сердечники, часто используемые в этих пластинах, делают их исключительно тяжелыми, что требует усиленных рам пресса и мощных переключателей пластин.
Предприятия должны решить, как расположить пластины внутри рамы пресса. Это решение напрямую влияет на первоначальные капитальные затраты и конечную влажность кека.
Полный мембранный пакет: каждая пластина в прессе представляет собой мембранную пластину. Когда начинается фаза сжатия, давление прикладывается с обеих сторон каждой камеры одновременно. Эта конфигурация обеспечивает абсолютно максимальное уменьшение объема, максимально быстрое время цикла и максимально сухой кекс. Это также требует самых высоких первоначальных капиталовложений и самых высоких долгосрочных затрат на замену.
Смешанная упаковка (чередующаяся): В упаковке одна мембранная пластина чередуется с одной стандартной пластиной с утопленной камерой. Когда сжимающая жидкость попадает в мембранную пластину, мембрана расширяется наружу, сжимая осадок в своей собственной камере и прижимая осадок в соседней углубленной камере. Такая конфигурация вдвое сокращает количество дорогих мембранных пластин. Это значительно снижает первоначальные затраты на оборудование, обеспечивая при этом превосходное снижение влажности. Это наиболее распространенная конфигурация для стандартных промышленных применений.
Стандартные мембранные прессы работают при давлении сжатия от 7 до 10 бар. Для многих муниципальных и стандартных промышленных применений это обеспечивает адекватное снижение влажности. Однако некоторые материалы удерживают воду с огромной капиллярной силой. Преодоление этого поверхностного натяжения требует значительно большей механической энергии.
Мембранный фильтр-пресс высокого давления работает при давлении сжатия от 15 до 30 бар, а иногда и выше в специализированных горнодобывающих предприятиях. Это экстремальное давление преодолевает сильные капиллярные силы, удерживающие воду внутри мелких частиц. Стандартные полипропиленовые плиты под такими нагрузками мгновенно разрушятся. В пластинах высокого давления используется специальная внутренняя геометрия, более толстые профили стенки и армированные материалы, позволяющие выдерживать огромные нагрузки.
Системы высокого давления не нужны для легко обезвоживаемых материалов, таких как крупный песок или волокнистые органические отходы. Они обязательны для сложных, сверхмелких частиц. Отходы горнодобывающей промышленности часто содержат субмикронные частицы глины, которые удерживают влагу. Химическая обработка приводит к образованию сложных, сильно сжимаемых шламов. Усовершенствованное обезвоживание осадка на металлургических заводах требует высокого давления для достижения строгого уровня сухости, необходимого для соблюдения требований на свалках или последующих плавильных операциях.
Эксплуатация фильтр-пресса при давлении 30 бар требует полного конструктивного ремонта оборудования. Просто установить плиты высокого давления в стандартный каркас невозможно. Вся система должна быть спроектирована так, чтобы выдерживать нагрузку.
Усиленные гидравлические цилиндры. Гидравлическая система закрытия должна создавать достаточную силу зажима, чтобы противодействовать огромным внутренним силам разделения, возникающим при сжатии под давлением 30 бар. Если цилиндр недостаточного размера, пакет пластин лопнет, и суспензия под высоким давлением разбрызгается по всему предприятию.
Сверхпрочные рамы: боковые или потолочные балки должны быть изготовлены из высокопрочной стали, чтобы предотвратить растяжение или разрушение под нагрузкой.
Водяные агрегаты высокого давления: Стандартное давление воды на заводе недостаточно. На предприятиях должны быть установлены специальные многоступенчатые центробежные насосы, частотно-регулируемые приводы (ЧРП) и коллекторы высокого давления для безопасной и постоянной подачи выжимной воды.
Специализированные питательные насосы: объемные насосы с высоким напором (например, поршневые мембранные насосы) необходимы для обеспечения достаточного заполнения камеры плотной суспензией до начала сжатия под высоким давлением.
Увеличение первоначальных затрат на гидравлику высокого давления и специализированные пластины является существенным. Однако операционная экономия неизменно оправдывает инвестиции в крупномасштабные приложения. Чем суше кексы, тем меньше грузовиков выезжает с предприятия каждую неделю. Они значительно сокращают расход природного газа или электроэнергии, необходимый для последующей термической сушки. Кроме того, фаза сжатия под высоким давлением оптимизирует общее время цикла. Вместо работы подающего насоса на два часа с низкой эффективностью для уплотнения камеры операторы могут запустить подающий насос на 45 минут, а затем выполнить быстрое 15-минутное сжатие под высоким давлением. Это увеличивает общую ежедневную производительность и снижает износ подающих насосов.
Переход от стандартной технологии с утопленной камерой к мембранной технологии сопряжен с особыми эксплуатационными проблемами. Предприятия должны адаптировать свои протоколы технического обслуживания, модернизировать системы управления и обучить операторов предотвращению серьезных повреждений оборудования.
Это единственный наиболее критический эксплуатационный риск, связанный с мембранными фильтр-прессами. Надувание мембран в частично заполненных или полностью пустых камерах приводит к немедленной катастрофе. Мембрана предназначена для прижатия к твердой корке материала. Если камера пуста, мембрана растягивается через пустоту до тех пор, пока не превысит предел упругости. Это приводит к серьезной деформации пластины, разрыву мембраны или катастрофическому разрушению полотна пластины. Операторы должны осуществлять строгий контроль давления подачи. Автоматические защитные блокировки должны предотвращать запуск последовательности сжатия, если целевое давление подачи не достигнуто на этапе наполнения.
Мембранные прессы требуют расширенной интеграции программируемого логического контроллера (ПЛК). Ручное управление основано на догадках оператора, что неэффективно и очень рискованно. В современных системах на линии разгрузки фильтрата используются магнитные расходомеры. ПЛК постоянно контролирует этот расход. Когда расход падает ниже запрограммированной уставки, ПЛК автоматически останавливает питательный насос, закрывает запорные клапаны и запускает насос подкачивающей воды. Эта автоматизация оптимизирует время цикла, обеспечивает постоянную сухость кека и полностью исключает риск того, что оператор сожмет пустую камеру.
Мембраны являются расходными материалами. Они изгибаются под высоким давлением в течение каждого цикла. Со временем материал испытывает усталость, затвердевает и со временем трескается. Операторы должны признать эту реальность и подготовиться к ней. Установите графики профилактического технического обслуживания на основе общего количества циклов. Стандартная полипропиленовая мембрана может прослужить от 10 000 до 20 000 циклов в зависимости от рабочих параметров. Выбирайте конструкции со сменной мембраной, а не цельносварные пластины. Это позволяет бригадам технического обслуживания заменять гибкую поверхность во время планового простоя, не выбрасывая дорогостоящую опорную плиту, что значительно снижает долгосрочные эксплуатационные расходы.
Многие предприятия пытаются модернизировать существующие стандартные прессы мембранными плитами, чтобы сэкономить деньги. Это требует тщательной структурной и гидравлической оценки квалифицированным инженером. Существующая рама может не выдерживать возросшие внутренние силы. Гидравлическому цилиндру может не хватать необходимого удерживающего давления, что приведет к опасным выбросам. Кроме того, на объекте необходимо установить новые водопроводные коллекторы, клапаны и резервуары для воды для выжимной жидкости. Во многих случаях стоимость модернизации старой рамы приближается к стоимости покупки специального мембранного пресса.
Теоретические расчеты снижения влажности совершенно недостаточны для утверждения капитальных затрат. Вариабельность суспензии, гранулометрический состав, химический состав и сжимаемость резко изменяются от участка к участку. Навоз на одном заводе может вести себя совершенно иначе, чем, казалось бы, идентичный навоз на другом заводе. Эмпирические данные обязательны.
Использование общих технических данных приводит к недостаточной мощности оборудования, невыполнению целевых показателей влажности и узким местам в работе. Тестирование в реальных условиях исключает этот риск. Он предоставляет конкретные данные для конкретной площадки для точного определения размеров оборудования, выбора насоса и финансового моделирования рентабельности инвестиций.
Валидация происходит в два отдельных этапа. Оба имеют решающее значение для успешной реализации и снижения рисков.
Стендовые испытания: проводятся в лаборатории с использованием небольшого однокамерного испытательного пресса (обычно 250 мм). На этом этапе устанавливается первоначальная осуществимость. Технические специалисты тестируют различные фильтровальные ткани, оптимизируют химическое кондиционирование, определяют правильную дозировку флокулянта и дают базовую оценку снижения влажности.
Пилотное тестирование: проводится на месте с использованием установки, смонтированной на раме (обычно 470 мм или 630 мм). Пилотный пресс обрабатывает живую суспензию непосредственно с завода в течение нескольких дней или недель. Испытания фильтр-пресса в пилотном масштабе подтверждают время цикла, эффективность промывки, долговечность мембран и фактическую производительность в реальных условиях, фиксируя нормальные изменения процесса и условия нарушения.
Во время пилотного тестирования операторы должны тщательно документировать конкретные данные. Запишите плотность поступающего корма, pH и температуру. Определите оптимальное давление сжатия и точную продолжительность, необходимую для достижения максимального вытеснения жидкости. Постоянно следите за прозрачностью фильтрата, чтобы убедиться, что выбранная фильтровальная ткань предотвращает просачивание твердых частиц. Наконец, измерьте точный процент сухого остатка в конечном кеке с помощью анализатора влажности. Эти показатели составляют абсолютную основу окончательной спецификации оборудования и заказа на поставку.
Мембранный фильтр-пресс является окончательным выбором, когда затраты на последующую утилизацию, требования к термической сушке или показатели извлечения продукта превышают первоначальные инвестиции в оборудование. Вторичное механическое сжатие преодолевает физические ограничения стандартных питательных насосов, обеспечивая более сухой осадок и более короткое время цикла. Окончательный выбор оборудования основывайте на эмпирических данных, касающихся требуемого давления сжатия, химической совместимости и оптимальной конфигурации упаковки.
Для реализации проекта по обезвоживанию выполните следующие шаги:
Проанализируйте свои текущие затраты на удаление осадка и термическую сушку, чтобы установить строгую финансовую основу для расчета рентабельности инвестиций.
Соберите репрезентативные образцы суспензии во время нормального производства и в нарушенных условиях для лабораторного анализа.
Привлеките инженера по применению для проведения стендовых испытаний фильтрации вашего конкретного материала, чтобы определить первоначальную осуществимость.
Определите, требуется ли для вашего процесса химическая стойкость полипропиленовых пластин или эластичность резиновых мембран, исходя из состава вашего раствора.
Запланируйте пилотное испытание на месте, чтобы подтвердить время цикла, окончательно определить размеры оборудования и доказать возможности снижения влажности перед утверждением капитальных затрат.
A: Пресс со встраиваемой камерой проталкивает жидкость через фильтровальную ткань исключительно за счет подающего насоса. Мембранный пресс добавляет вторичное механическое сжатие. Он надувает гибкие пластины водой или воздухом под давлением, чтобы физически сжать осадок, вытесняя захваченную межклеточную влагу, которую насосы не могут удалить.
Ответ: Снижение влажности сильно зависит от материала и размера частиц. Однако мембранные прессы обычно обеспечивают на 10–30 % более низкое конечное содержание влаги по сравнению со стандартными прессами с утопленной камерой. Такое значительное сокращение существенно снижает затраты на транспортировку и термическую сушку.
О: Для обеспечения безопасности и производительности настоятельно рекомендуется использовать воду под давлением. Вода несжимаема. Если пластина выходит из строя, давление падает безопасно и мгновенно. Сжатый воздух хранит огромную кинетическую энергию и представляет серьезную опасность взрыва. Использование воздуха строго ограничено приложениями с низким давлением ниже 7 бар.
Ответ: Стандартные мембранные прессы работают при давлении от 7 до 10 бар. Системы высокого давления работают от 15 до 30 бар. В некоторых специализированных горнодобывающих предприятиях давление даже превышает 30 бар для извлечения стойкой капиллярной влаги из ультрамелких глинистых частиц и металлургических шламов.
Ответ: Выбирайте пластины из полипропилена (ПП) для работы в агрессивных средах, при высоких температурах или в условиях, требующих строгих санитарных требований. Выбирайте резиновые мембраны, когда вам нужна максимальная эластичность, сильное механическое сжатие или обработка высокоабразивных суспензий, которые могут изнашивать жесткие пластмассы.
A: В смешанной упаковке одна мембранная пластина чередуется с одной стандартной утопленной камерной пластиной по всей раме пресса. При надувании мембрана сжимает осадок в обеих соседних камерах. Такая конфигурация снижает первоначальные затраты на оборудование, обеспечивая при этом превосходное снижение влажности.
О: Иногда, но это требует строгой инженерной экспертизы. Существующая рама и гидроцилиндры должны быть достаточно прочными, чтобы выдерживать возросшие внутренние разделяющие силы. Вам также необходимо установить новые водопроводные коллекторы, клапаны и насосы для безопасной подачи выжимной жидкости.


