
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-22 Происхождение:Работает


В крупносерийном пивоваренном и экстрактивном производстве эффективность разделения жидкости и твердых веществ на стадии затирания определяет общую производительность предприятия, продолжительность цикла и рентабельность. Устаревшие методы разделения, такие как традиционные фильтровальные чаны или неправильно подобранные фильтр-прессы, часто приводят к серьезным потерям экстракта, высокой влажности отработанного зерна и увеличению времени обработки. Кроме того, использование несоответствующих требованиям или термически неадекватных пластин может привести к катастрофическому выходу оборудования из строя и загрязнению продукции. Оптимизация этого процесса требует точного понимания фильтрующих пластин, используемых в современной фильтрации затора. В этом руководстве рассматриваются архитектура пластин, соответствие материалов, технологии уплотнений и компромиссы в производительности. Мы предоставляем технические параметры, необходимые для того, чтобы помочь инженерам-технологам и руководителям предприятий выбрать точное фильтрующее оборудование, необходимое для их работы, гарантируя максимальное извлечение экстракта и строгое соблюдение санитарных норм.
Мембранная технология является стандартной: основным выбором для фильтрации затора является мембранная фильтрующая пластина, которая позволяет механически сжимать затор, чтобы максимизировать выход экстракта и производить очень сухую дробину.
Термическая и химическая устойчивость. Пластины должны быть изготовлены из высококачественного термостабилизированного полипропилена, чтобы выдерживать высокие температуры затора (обычно 75–80 °C), усталость от термоциклирования и агрессивные химикаты для очистки на месте (CIP).
Строгое соответствие не подлежит обсуждению: любая пластина, используемая в фильтр-прессе для пищевых продуктов, должна соответствовать строгим правилам FDA и ЕС по контакту с пищевыми продуктами, чтобы предотвратить выщелачивание и обеспечить санитарную обработку.
Персонализация повышает эффективность. Для модернизации существующих прессов часто требуются специальные фильтрующие пластины, спроектированные с учетом конкретного расположения загрузочных отверстий, толщины кека и автоматических механизмов перемещения.
Для определения успеха в фильтрации пивоваренного затора необходимо учитывать несколько основных показателей. Высокооптимизированный процесс обеспечивает максимальное извлечение экстракта, часто измеряемое как выход пивоварни (BHY). Это позволяет сократить время цикла, позволяя предприятиям производить от 12 до 14 заварок в день. Эффективная система сводит к минимуму расход промывочной воды, сохраняя при этом содержание взвешенных твердых частиц в фильтрате на исключительно низком уровне. Достижение оптимальной прозрачности сусла напрямую влияет на последующую ферментацию и стабильность конечного продукта. Оборудование, обеспечивающее такое разделение, должно выдерживать большие физические нагрузки, сохраняя при этом точную динамику жидкости.
Традиционное фильтрование во многом зависит от силы тяжести и требует специального измельчения крупных зерен вальцовой мельницей для создания естественного фильтрующего слоя. Этот гравитационно-зависимый метод по своей сути медленный и ограничивает типы зерен, которые можно обрабатывать. Современная технология фильтр-прессов работает под давлением. Вы можете использовать мелкое измельчение молотковой мельницей, что обнажает значительно больше крахмала и ускоряет время обработки. Вся эффективность этой системы, работающей под давлением, зависит от структурной целостности, внутренних отверстий и геометрической конструкции пластин заторного фильтра . Без правильно спроектированных пластин преимущества мелкого дробления исчезают из-за неравномерной экстракции и узких мест в оборудовании.
Механика заторного пресса придерживается строгой последовательности: заполнение, предварительное отжима, промывка и окончательное отжима. На этапе заполнения поршневой насос подает затор в камеры до тех пор, пока они не достигнут емкости. Предварительное сжатие слегка уплотняет жмых, прежде чем промывная вода смоет остатки сахара из слоя зерна. Наконец, сжатие под высоким давлением удаляет остаточную влагу. Особая геометрия пластин и гибкие диафрагмы поддерживают равномерное давление по всему кеку на этих этапах. Если распределение давления неравномерно, происходит каналообразование. Промывная вода обходит зерно, оставляя ценный экстракт в прессе.
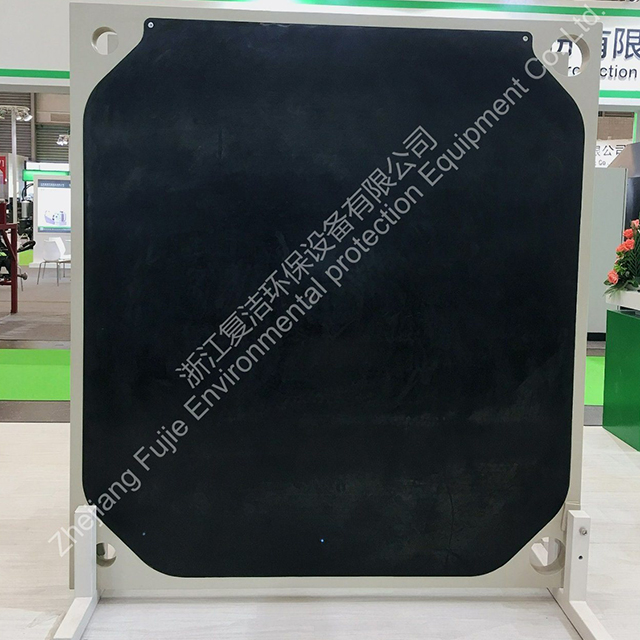
Мембранная пластина для фильтрации затора представляет собой современный отраслевой стандарт. Эти пластины имеют гибкие поверхности, известные как диафрагмы, приваренные к твердому сердечнику. Когда камера наполняется затором, эти диафрагмы надуваются водой или сжатым воздухом. Надувание физически сжимает заторный пирог внутри камеры. Это механическое сжимающее действие резко уменьшает объем пустот внутри кека, вытесняя захваченную жидкость, которая в противном случае осталась бы в дробине.
Прямая корреляция между сжатием мембраны и эксплуатационной эффективностью легко измеряется на производстве. На предприятиях, использующих мембранные пластины, наблюдается значительное сокращение необходимого объема промывочной воды. Эффективность экстракта обычно превышает 98% извлечения по Платону или Бриксу. При окончательном отжиме получается исключительно сухая дробина. Более сухое зерно легче, менее склонно к быстрой порче и его гораздо легче транспортировать или продавать в сельскохозяйственном секторе на корм животным.
Пластины с утопленными камерами представляют собой пластины фиксированного объема без гибких мембран. Они полностью полагаются на давление питающего насоса для формирования и сушки кека. Поскольку они не могут физически сжать зерна, центр торта часто остается влажным и содержит остатки сахара. Отсутствие механического сжатия означает, что барботаж становится менее эффективным. Плотность осадка не контролируется активно во время цикла стирки, что приводит к нестабильной экстракции.
Сегодня утопленные пластины редко используются для первичной фильтрации затора в высокопроизводительном пивоварении. Более низкий выход и более влажный осадок делают их неэффективными для непрерывной работы. Тем не менее, они могут быть оценены для выполнения весьма специфических, ограниченных по бюджету или небольших объемов задач по фильтрации в пищевой промышленности , где механическое сжатие считается ненужным. Для применений, где твердые отходы не имеют вторичной ценности, а извлечение экстракта не является основным экономическим фактором, утопленные пластины обеспечивают более низкие первоначальные капитальные затраты.
При настройке пресса инженеры должны выбирать между смешанным пакетом и полным мембранным пакетом. В смешанной упаковке одна мембранная пластина чередуется с одной стандартной утопленной сопутствующей пластиной. Этот подход позволяет сэкономить на первоначальных капитальных затратах, поскольку производство утопленных пластин обходится дешевле. Компромиссом является снижение эффективности сжатия и однородности кека. Мембрана давит только с одной стороны камеры, что приводит к неравномерной промывке и слегка более влажному кексу по сравнению с двусторонним сжатием.
В полном мембранном пакете используются 100% мембранные пластины, обеспечивающие сжатие каждой камеры с обеих сторон одновременно. Такая конфигурация максимально увеличивает сжатие осадка и гарантирует равномерную промывку. Это особенно полезно при работе со сложными заторами с высоким содержанием добавок, содержащими рожь, пшеницу или овес. Эти зерна имеют тенденцию быть липкими и устойчивыми к потоку жидкости. Более высокие первоначальные инвестиции в полный мембранный пакет легко оправдываются постоянным ежедневным увеличением выхода экстракта и сокращением времени цикла.
Особенность | Полный мембранный пакет | Смешанная упаковка (мембрана + встраиваемая) | Только утопленная камера |
|---|---|---|---|
Динамика сжатия | Двустороннее, равномерное сжатие. | Одностороннее сжатие | Без механического сжатия |
Выход экстракта (BHY) | Самый высокий (выздоровление> 98%) | От умеренного до высокого | Самый низкий |
Влага отработанного зерна | Очень низкий (сухой пирог) | Середина | Высокий (мокрый пирог) |
Капитальные вложения | Самый высокий | Умеренный | Самый низкий |
Обработка затора предполагает повышенные температуры, которые оказывают огромную нагрузку на фильтрующее оборудование. Выбор полимера определяет срок службы оборудования. Пластины должны быть изготовлены из высокотемпературного полипропилена (ПП) или специальных смесей гомополимеров. Эти материалы устойчивы к деформации и термоциклической усталости при постоянном нагреве и охлаждении, присущих периодической обработке. Стандартный полипропилен размягчается, деформируется или преждевременно разрушается при неоднократном воздействии температуры затора от 75°C до 80°C.
Помимо температуры, номинальные давления определяют структурные ограничения пластины. Допуски давления подачи и давления сжатия обычно составляют от 6 до 15 бар. Сердечник пластины должен выдерживать перепад давления, если соседние камеры заполняются неравномерно. Гибкие диафрагмы должны выдерживать тысячи циклов накачивания под высоким давлением, не допуская прорыва мембраны или разрушения под напряжением вдоль сварных швов.
Любое оборудование, встроенное в пищевой фильтр-пресс, должно иметь специальную сертификацию. Соответствие FDA 21 CFR 177.1520 и Регламенту ЕС 10/2011 гарантирует, что используемые полимеры не выделяют вредные химические вещества в пищевой продукт при высоких температурах и кислых условиях. Документация и отслеживание материалов от производителя являются обязательными для прохождения медицинских проверок предприятия и соблюдения стандартов обеспечения качества.
Принципы санитарного проектирования диктуют физическую геометрию плит. Конструкция без щелей предотвращает скопление органических материалов в труднодоступных местах. Цельносварные мембраны значительно превосходят сменные или болтовые мембраны в санитарном применении. Болты и зажимы создают микроскопические точки пристанища для бактерий. Пластины также должны продемонстрировать полную совместимость с агрессивными щелочными и кислотными режимами CIP, используемыми для стерилизации пресса между производственными циклами.
Конструкции пластин с уплотнением, прокладкой и утоплением (CGR) являются обязательными для современных применений в пищевой промышленности. В технологии CGR используются уплотнительные кольца из пищевого EPDM или NBR, встроенные в канавки по периметру пластины и портов подачи. Когда пресс закрывается, эти прокладки сжимаются, обеспечивая работу без капель. Это предотвращает окисление сусла, устраняет грязные утечки на производстве и защищает продукт от загрязнения, передающегося по воздуху.
Способ крепления ткани сильно влияет на санитарные условия. Традиционные драпированные ткани висят между пластинами и действуют как механизм впитывания влаги, позволяя жидкости просачиваться из пресса. В установке CGR фильтровальная ткань затыкается непосредственно в канавку на поверхности пластины с помощью резинового шнура. Такая герметичная конструкция предотвращает утечку продукта, поддерживает чистоту уплотняющих поверхностей и гарантирует, что вся жидкость проходит через фильтрующий материал, а не выходит наружу.
Внутреннее расположение пластин определяет гидродинамику барботажной воды. Конструкция промывочного порта должна обеспечивать равномерный поток воды по всей площади поверхности кека. Если размеры портов слишком малы или они расположены неправильно, вода будет течь по пути наименьшего сопротивления. При каналировании большие участки зерна остаются непромытыми, что серьезно снижает эффективность экстракта и приводит к потере очищенной воды.
Выбор правильной глубины камеры – это тонкий баланс. Для затора толщина кека обычно составляет от 30 до 50 мм. Более тонкий кек обеспечивает более быструю фильтрацию и более легкую промывку, но требует большего количества тарелок для хранения того же объема зерна. Более толстый осадок увеличивает удерживающую способность, но может замедлить экстракцию и увеличить конечную мутность сусла, если насос не может эффективно проталкивать жидкость через плотный слой зерна.
Точное планирование мощности предотвращает возникновение узких мест. Для расчета общего объема хранения необходимо проанализировать вес крупки, соотношение жидкости к зерну и целевой удельный вес самого тяжелого запланированного напитка. Общий объем камеры пресса должен вмещать полностью гидратированный слой зерна без переупаковки. Перенабивка приводит к чрезмерному давлению подачи, тогда как недостаточное наполнение приводит к неравномерности кека и повреждению мембраны на этапе сжатия.
Чтобы точно подобрать размер печатной машины, инженеры выполняют следующие этапы планирования мощности:
Определите максимальный вес сухого помола на партию.
Рассчитайте гидратированный объем на основе конкретного соотношения жидкости и зерна.
Учитывайте объемную плотность влажной дробины.
Разделите общий необходимый объем на объем отдельной камеры выбранного размера пластины.
Добавьте 10% запаса прочности к общему количеству тарелок, чтобы можно было приготовить пиво с высокой плотностью.
Масштабируемость должна быть заложена в первоначальную капитальную покупку. Выбор рамы пресса увеличенного размера позволяет предприятию впоследствии расширить производительность. Инженеры-технологи могут установить заглушки, чтобы изначально закрыть неиспользуемые секции пресса. По мере расширения производства эти заглушки снимаются и заменяются дополнительными активными пластинами. Это мгновенно увеличивает объем пресса, не требуя нового каркаса или гидравлической системы.
Модернизация устаревшего оборудования часто представляет собой сложную инженерную задачу. Замена пластин в старых прессах без замены всего стального каркаса требует точного соответствия размеров. Стандартные готовые пластины редко идеально совмещаются с трубопроводами и механизмами перемещения пресса, построенного десятилетия назад. В этих сценариях предприятия должны использовать специальные фильтрующие пластины , чтобы обеспечить непрерывность работы.
Переменные настройки выходят за рамки базовой высоты и ширины. Инженеры должны подобрать внешние размеры, изменить расположение проушин подачи и разработать специальную конструкцию рукоятки. Независимо от того, используются ли в прессе боковые ручки или подвесные балки, специальные пластины должны легко интегрироваться с существующими автоматическими устройствами перемещения пластин, чтобы предотвратить механическое заклинивание во время цикла выгрузки кека.
Перепад давления является основной причиной катастрофического коробления пластин или разрыва мембраны. Это происходит, когда соседние камеры заполняются неравномерно из-за засоренных отверстий, слишком густого затора или резких колебаний температуры. Когда одна камера находится под давлением, а соседняя камера пуста, неподдерживаемое полотно пластины изгибается и в конечном итоге ломается. Термический шок от перекачки холодной воды в горячий пресс усугубляет это структурное напряжение.
Снижение этих рисков требует строгого контроля процессов. Должны быть установлены автоматизированные системы контроля давления для остановки питательного насоса, если перепад давления превышает безопасные пределы. Не менее важно подобрать правильный размер питательного насоса. Использование поршневых насосов с частотно-регулируемым приводом обеспечивает плавную и плавную фазу наполнения. Операторы должны строго соблюдать максимальные значения давления сжатия, указанные производителем, гарантируя, что накачивание воздуха или воды никогда не превысит структурные ограничения полимера.
Засорение фильтровальной ткани происходит, когда мелкие частицы и липкие бета-глюканы засоряют переплетение ткани. Накопление бактерий в щелях пластин также ухудшает качество партии. Обе проблемы увеличивают перепад давления, увеличивают время цикла и отрицательно влияют на стабильность вкуса. Если за тканями не ухаживать должным образом, пресс в конечном итоге перестанет пропускать жидкость, что полностью остановит производство.
Внедрение строгих циклов CIP является основной стратегией смягчения последствий. Операторы должны циркулировать горячие растворы щелочи и кислоты с соответствующей скоростью для растворения органических и неорганических загрязнений. Выбор правильной фильтровальной ткани для пищевых продуктов включает оценку проницаемости, рисунка переплетения и каландрирования. Должны быть установлены графики регулярных проверок для проверки целостности мембраны, износа прокладок и тканевой обивки.
Операционная проблема | Возможная причина | Стратегия смягчения последствий на местах |
|---|---|---|
Высокий перепад давления | Засорение ткани или неравномерное заполнение камеры | Начать интенсивный цикл CIP; проверьте настройки ЧРП подающего насоса. |
Утечка между пластинами | Изношены прокладки CGR или недостаточное гидравлическое закрытие. | Осмотрите и замените уплотнительные кольца из EPDM; проверить давление гидроцилиндра. |
Центр мокрых тортов | Недостаточное давление сжатия или короткая продолжительность сжатия. | Увеличьте давление внутри мембраны в безопасных пределах; продлить таймер сжатия. |
Мутный фильтрат (высокая мутность) | Порванная фильтровальная ткань или неправильная проницаемость ткани. | Осмотрите одежду на наличие физических повреждений; перейти на ткань более плотного переплетения. |
Чтобы оценить поставщика фильтрующих пластин, необходимо заглянуть не в рекламную брошюру, а на его производственный цех. Контроль качества начинается с поиска полимеров. Поставщик должен использовать чистый высококачественный полипропилен, а не переработанные смеси, которым недостает термической стабильности. Точность формования, обеспечиваемая передовыми возможностями обработки с ЧПУ, гарантирует идеально ровную поверхность пластин. Деформированные пластины не герметичны, что приводит к опасным утечкам высокого давления. Поставщик должен использовать строгие протоколы гидростатических испытаний под давлением для проверки прочности сварного шва мембраны перед отправкой.
Сроки выполнения заказов и управление запасами напрямую влияют на ваш операционный риск. Изготовление нестандартных пластин требует времени на формовку и обработку. Длительные сроки замены пластин могут привести к повреждению объекта в случае катастрофического отказа. Поставщик, имеющий надежные внутренние или региональные складские запасы, обеспечивает критически важную систему безопасности, гарантируя, что запасные части будут доступны в течение нескольких дней, а не месяцев.
Фильтрация – это динамический процесс. Важность поставщика, который обеспечивает постоянную техническую поддержку, невозможно переоценить. Когда на предприятии меняется заторная заготовка, меняется динамика жидкости внутри пресса. Компетентный поставщик поможет оптимизировать процесс, устранить проблемы с перепадом давления и порекомендует альтернативные ткани для работы с липкими добавками.
Гарантийные условия свидетельствуют об уверенности производителя в своей продукции. Предприятиям следует стремиться получить четкие гарантии относительно срока службы мембраны, обычно измеряемого тысячами циклов сжатия. Также необходимы структурные гарантии против термической деформации в установленных условиях эксплуатации. Надежная гарантия защищает капиталовложения и гарантирует, что поставщик несет ответственность за производительность своего оборудования.
Чтобы оптимизировать процесс разделения жидкости и твердых частиц и обеспечить надежность оборудования, выполните следующие действия:
Начните проверку размеров существующего каркаса фильтр-пресса, чтобы определить точные размеры пластин и требования к выравниванию отверстий.
Прежде чем начинать закупки, запросите у потенциальных поставщиков сертификационные документы на материалы, подтверждающие соответствие требованиям FDA и ЕС.
Запишитесь на техническую консультацию, чтобы провести пилотное испытание вашего конкретного затора, чтобы проверить проницаемость ткани и эффективность отжима.
Просмотрите и обновите текущие протоколы безразборной мойки, чтобы убедиться, что они соответствуют химическим и термическим допускам высокотемпературных полипропиленовых мембран.
О: Пластины, используемые для затирания, должны быть рассчитаны на непрерывную работу при температуре от 75°C до 80°C. Они должны быть изготовлены из термостабилизированного полипропилена, чтобы предотвратить деформацию или размягчение во время повторяющихся циклов нагрева и охлаждения.
Ответ: Мембранные пластины оснащены гибкими диафрагмами, которые надуваются и физически сжимают зерновой жмых. Это механическое сжатие вытесняет захваченную жидкость и остаточные сахара, которые не могут быть извлечены силой тяжести или стандартным давлением насоса, в результате чего выход продукции превышает 98%.
A: В уплотнении с уплотнением, прокладкой и утоплением (CGR) используются встроенные уплотнительные кольца для создания среды, полностью исключающей утечки. Это предотвращает потерю продукта, предотвращает разливы на полу и защищает затор от загрязнения и окисления, передающихся по воздуху.
Ответ: Хотя стандартные встраиваемые тарелки стоят дешевле, они не могут физически сжать торт. Это приводит к более влажной дробине, снижению извлечения экстракта и менее эффективному барботажу. Их, как правило, не рекомендуют для высокопроизводительных пивоваренных предприятий.
Ответ: Срок службы ткани зависит от объема производства, эффективности CIP и абразивности затора. Как правило, тряпки на предприятиях с большим объемом фильтрации заменяются каждые 3–6 месяцев, чтобы предотвратить засорение и поддерживать оптимальную скорость фильтрации.
Ответ: Деформация в первую очередь вызвана перепадом давления, когда соседние камеры заполняются неравномерно. Термический удар, например, быстрое введение холодной воды в горячий пресс или превышение максимального давления сжатия, установленного производителем, также может привести к разрушению конструкции.


