
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-08-19 Происхождение:Работает


Растущие тарифы на вывоз осадка и ужесточение правил захоронения вынуждают операторов предприятий переоценивать свои процессы управления отходами. Предприятия не могут полагаться на устаревшие методы разделения. Неэффективная переработка осадка приводит к образованию отходов с высоким содержанием влаги. Это приводит к чрезмерным объемам утилизации, высокому расходу полимеров и узким местам в работе, которые истощают ресурсы завода. Вам нужен надежный метод эффективного отделения твердых веществ от жидкостей.
Выбор оптимального фильтр-пресса для очистки сточных вод требует выхода за рамки базовых характеристик. Руководители предприятий должны тщательно оценивать характеристики осадка, технологию пластин и требования к автоматизации. Система хорошего размера превращает жидкую суспензию в управляемые сухие лепешки. Это снижает вес буксировки и повышает общую производительность установки. Понимание механических возможностей и требований к объекту гарантирует, что вы сможете реализовать решение, соответствующее строгим экологическим стандартам.
Фильтр-пресс работает по принципу разделения твердой и жидкой фаз под давлением. Подающие насосы перекачивают отработанный раствор в ряд утопленных камер. Эти камеры покрыты специальной проницаемой фильтровальной тканью. По мере того как суспензия заполняет пустоты, питательный насос продолжает подавать высокое давление. Это давление выталкивает жидкую часть, известную как фильтрат, через микроскопические поры фильтровальной ткани. Ткань удерживает твердые частицы внутри камеры.
Выбор подающего насоса сильно влияет на этот начальный этап. Пневматические двухмембранные насосы (AODD) обычно используются в небольших установках, поскольку они естественным образом останавливаются, когда пресс достигает максимального порога давления, предотвращая избыточное давление. В более крупных установках часто используются винтовые насосы в сочетании с преобразователями частоты (ЧРП) и датчиками давления для поддержания точного расхода по мере увеличения сопротивления камеры.
В течение цикла эти оставшиеся твердые вещества уплотняются, образуя плотный пирог. Чистый фильтрат проходит через ткань и попадает в дренажные отверстия фильтрующих пластин. Предприятия либо сбрасывают эту чистую воду напрямую, либо возвращают ее обратно в головные сооружения для дальнейшей обработки. Цикл завершается, когда поток фильтрата падает до минимальной струи, что указывает на то, что камеры полностью заполнены твердым материалом. Затем операторы запускают процедуру продувки активной зоны, используя сжатый воздух для удаления остатков жидкости из центральной питающей трубы перед открытием пресса.
Прежде чем интегрировать новую систему разделения, вы должны определить четкие показатели производительности. Целевая сухость торта является основным показателем успеха. Местные предприятия по утилизации часто устанавливают определенные требования к процентному содержанию сухих твердых веществ. Достижение непревзойденной сухости снижает общий объем отходов, покидающих ваше предприятие. Это напрямую влияет на вашу ежедневную эффективность работы.
Чтобы определить базовые показатели успешного обезвоживания осадка , операторы должны контролировать следующие параметры:
Прозрачность фильтрата не менее важна. Плохо фильтрованная вода содержит большое количество взвешенных веществ. Рециркулирующий грязный фильтрат перегружает головные сооружения установки и нарушает процессы биологической очистки. Вы также должны определить приемлемое время цикла и ежедневную пропускную способность. Оборудование должно перерабатывать ежедневный объем осадка, образующегося на заводе, не создавая узких мест на входе и не требуя чрезмерной емкости накопительных резервуаров.
Процесс обезвоживания не заканчивается после завершения цикла фильтрации. Эффективная обработка осадка после фильтрации предотвращает производственные задержки. Как только пресс открывается, прессованные лепешки выпадают из камер. Предприятия должны разработать логистический рабочий процесс, чтобы справиться с этим внезапным притоком твердых отходов.
Распространенные стратегии интеграции включают размещение тележек для шлама или самосвалов непосредственно под каркасом пресса. Для более крупных операций автоматизированные конвейерные системы предлагают подход без помощи рук. Эти конвейеры улавливают падающий осадок и транспортируют его непосредственно в бункеры для хранения или в ожидающие транспортные средства. Для размещения этих механизмов перемещения необходимы надлежащий зазор и структурная поддержка под прессом. На некоторых предприятиях под прессом также устанавливаются измельчители кека, чтобы разрезать большие твердые кеки на более мелкие и однородные куски, что оптимизирует использование пространства внутри мусорных контейнеров.
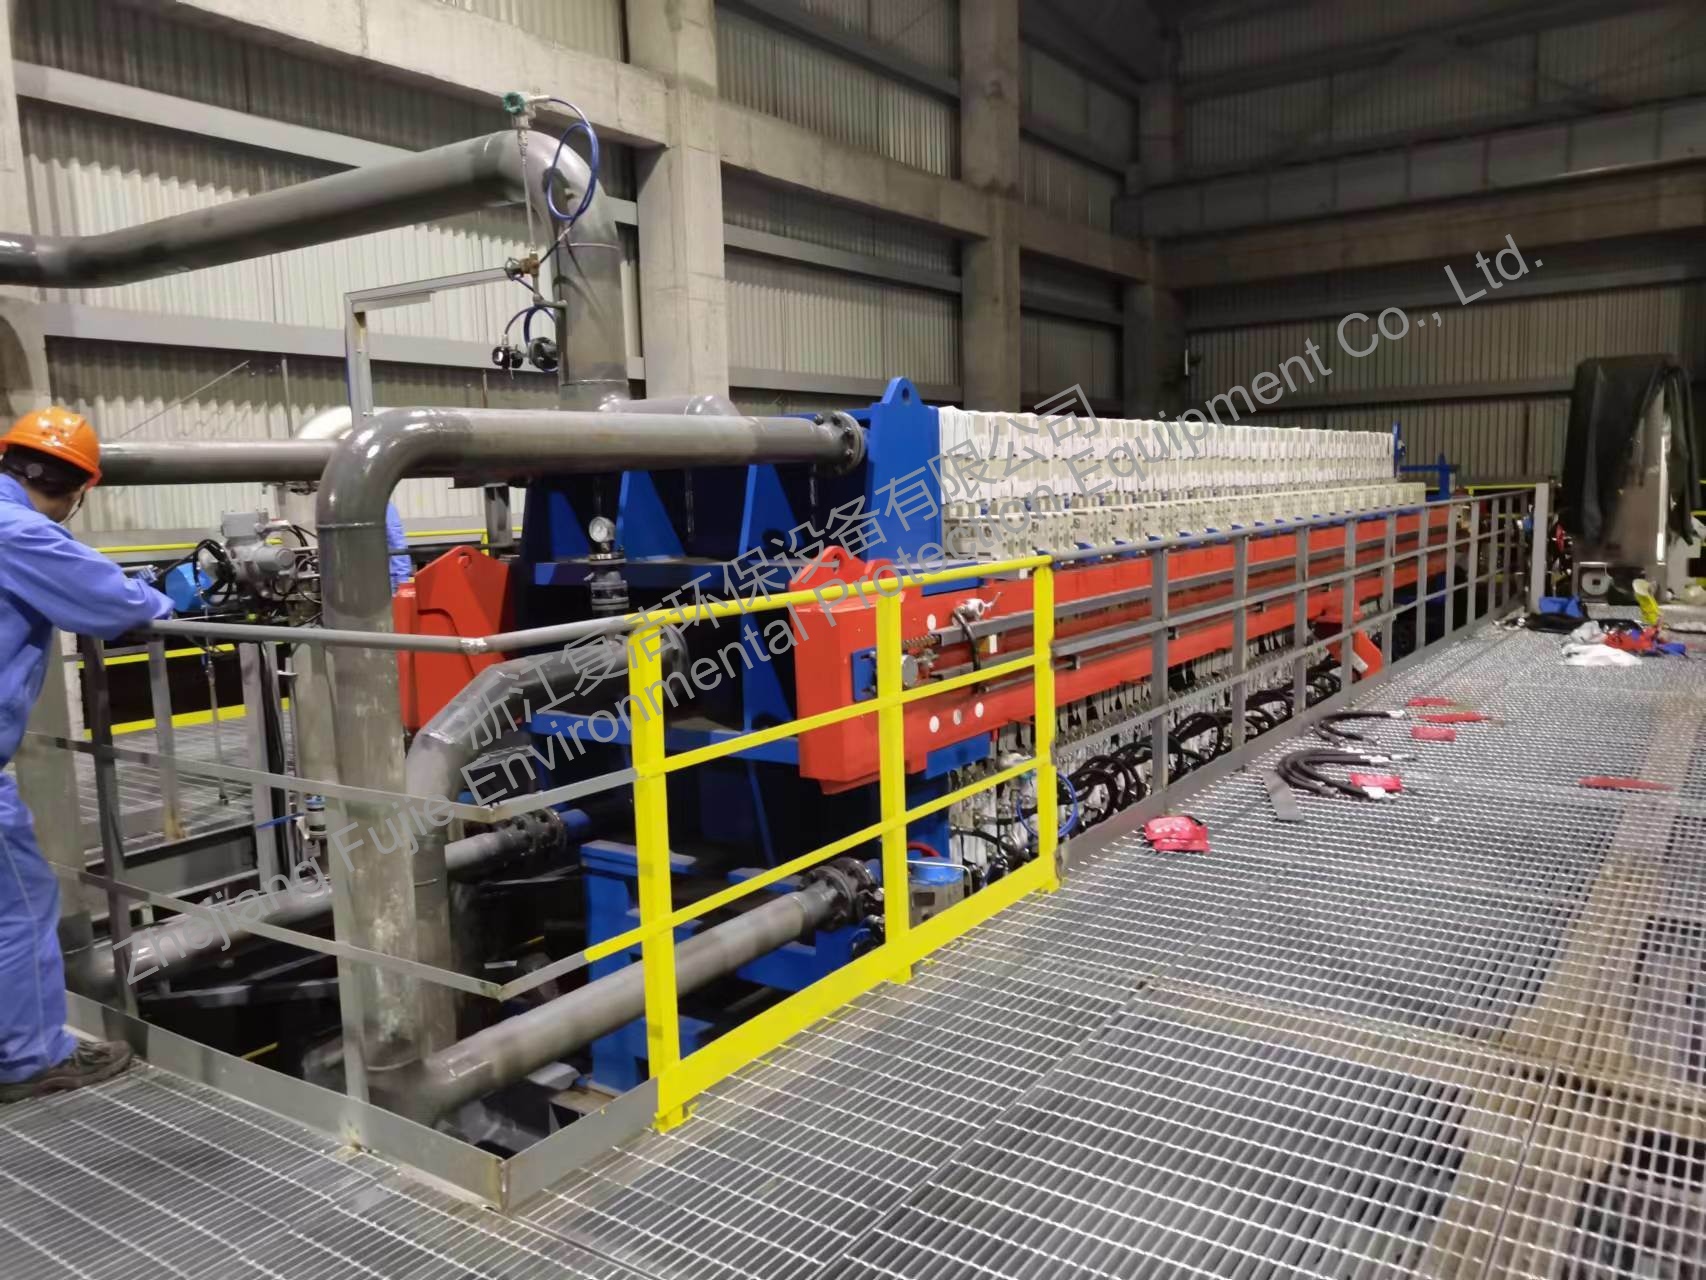
Точная характеристика осадка лежит в основе определения размеров оборудования. Концентрация твердых веществ сильно влияет на продолжительность цикла. Загрузка в фильтр-пресс сточных вод 50–60 % твердых частиц обеспечивает оптимальное время обработки и получение плотных кеков. Шламы с разбавленными концентрациями, например 5–10%, требуют слишком много времени для заполнения камер. Вы должны использовать осветлители или гравитационные загустители, расположенные выше по потоку, для концентрирования разбавленных суспензий до того, как они попадут в пресс.
Распределение частиц по размерам определяет выбор фильтрующей ткани. Мелкие частицы имеют тенденцию забивать поры ткани, ограничивая поток фильтрата и образуя влажные, неаккуратные осадки. В этих случаях операторы должны использовать предварительное покрытие или основную подачу, например, диатомит, чтобы сохранить проницаемость ткани. Фильтровальные ткани бывают разного переплетения, включая мононити и мультифиламенты. Монофиламентные салфетки с каландрированной отделкой обеспечивают превосходные свойства отделения осадка, а мультиволоконные салфетки превосходно удерживают частицы для очень мелких суспензий.
Химический состав также имеет значение. Высококоррозионные суспензии или экстремальные уровни pH требуют использования специальных строительных материалов. Полипропиленовые пластины справляются с большинством бытовых отходов, но для агрессивного промышленного осадка могут потребоваться специальные коллекторы из нержавеющей стали или ХПВХ. Присутствие масел или смазок в осадке может быстро привести к разрушению стандартных резиновых прокладок, что приведет к необходимости использования специализированных эластомеров, таких как Viton или EPDM.
Выбор правильной технологии пластин определяет максимальную сухость вашего торта. Утопленные камерные пластины представляют собой стандартное применение для получения однородного, легко обезвоживаемого осадка. Эти пластины полностью полагаются на давление, создаваемое подающим насосом для уплотнения твердых частиц. Они долговечны, просты в использовании и очень эффективны для очистки стандартных бытовых отходов. Стандартная глубина камеры обычно составляет 32 мм, что обеспечивает хороший баланс между толщиной осадка и временем фильтрации.
Мембранные отжимные пластины предлагают расширенные возможности для обезвоживания трудно поддающегося осадку. Эти пластины имеют гибкие мембраны, которые расширяются при накачивании водой или воздухом под высоким давлением. После завершения начального цикла подающего насоса вторичный цикл надувания физически сжимает осадок внутри камеры. Это действие удаляет остаточную влагу, которую невозможно удалить одним давлением насоса. Мембранные пластины значительно сокращают время цикла и обеспечивают более высокое содержание сухих веществ, что делает их идеальными для сложных биологических или промышленных суспензий. Они также позволяют эффективно промывать осадок, при котором чистая вода прокачивается через образовавшийся осадок для удаления растворимых примесей перед окончательным отжимом.
Выбор системы требует точных расчетов. Инженеры определяют необходимый объем камеры и общую площадь фильтрации исходя из суточного объема осадка и количества рабочих смен. Завод, производящий 10 000 галлонов навозной жижи в день, требует совершенно иной установки, чем завод, перерабатывающий 100 000 галлонов. Вы должны рассчитать массу сухих твердых веществ, чтобы определить точный объем в кубических футах, необходимый для каждой партии.
Стандартный протокол определения размера включает следующие шаги:
Обеспечение будущих инвестиций является стратегической необходимостью. Производственные мощности редко остаются неизменными. Указание расширяемого каркаса или рамы позволяет позже добавить дополнительные пластины. Например, вы можете приобрести раму, рассчитанную на 100 пластин, но изначально установить только 70. По мере роста производительности вашего завода вы просто устанавливаете оставшиеся пластины, чтобы увеличить производительность, не заменяя всю машину.
Выбранный вами уровень автоматизации влияет на повседневную деятельность. Ручные системы требуют, чтобы операторы физически перемещали каждую тяжелую тарелку, чтобы выгрузить осадок. Этот трудоемкий процесс требует специального персонала и увеличивает время между партиями. Ручная очистка фильтровальной ткани также увеличивает физическую нагрузку, часто требуя от операторов использования ручных моек высокого давления для очистки закупоренных пор.
Переход на автоматический фильтр-пресс упрощает весь рабочий процесс. Эти системы оснащены автоматическими гидравлическими переключателями пластин, которые перемещают пластины быстро и безопасно. Программируемые логические контроллеры (ПЛК) управляют скоростью питающего насоса, циклами сжатия и продувкой воздухом без вмешательства человека. Дополнительные функции, такие как автоматические системы стирки ткани и поддоны для сбора бомбового отсека, поддерживают чистоту рабочего пространства и поддерживают максимальную эффективность фильтрации. Автоматизация значительно снижает физическую нагрузку на ваш персонал и обеспечивает стабильное время цикла независимо от усталости оператора.
Операторы установок часто сравнивают различные методы механического разделения. Фильтр-пресс обычно обеспечивает значительно более высокое содержание сухих веществ, чем ленточный пресс. Закрытые камеры высокого давления вытесняют больше воды из осадка. В ленточных прессах используются натяжные ролики, которые сжимают осадок между двумя движущимися ремнями, что ограничивает максимальное прикладываемое давление. Если ил слишком скользкий или содержит большое количество биологического материала, он может выдавиться за края лент, создавая огромный беспорядок и снижая эффективность.
В эксплуатационном отношении эти машины принципиально различаются. Фильтр-пресс работает отдельными партиями, и для заполнения, прессования и разгрузки требуется время. Ленточный пресс работает непрерывно, обрабатывая постоянный поток суспензии. Однако ленточные прессы требуют большей площади и потребляют значительно большие объемы химических кондиционирующих полимеров для поддержания стабильности осадка на движущихся лентах. Постоянная потребность в промывочной воде для поддержания чистоты лент также увеличивает общее потребление воды на предприятии.
Центрифуги используют быстрое вращение для отделения твердых веществ от жидкостей в зависимости от плотности. Несмотря на свою эффективность, они потребляют огромное количество электроэнергии. Высокоскоростные двигатели, необходимые для вращения чаши и прокрутки, потребляют гораздо больше энергии, чем пневматические или электрические питательные насосы, используемые в фильтр-прессе. Чистая вращательная сила также создает значительный шум и вибрацию, что требует использования прочных виброизоляционных подушек и акустических кожухов.
Сложность обслуживания также отличает эти технологии. Фильтр-прессы требуют регулярной замены фильтровальной ткани и основных проверок гидравлической жидкости. Персонал завода может выполнять данное техническое обслуживание на месте с помощью стандартных инструментов. Центрифуги включают в себя узкоспециализированные, точно сбалансированные вращающиеся узлы. Когда спираль центрифуги изнашивается из-за абразивных частиц в осадке, она требует дорогостоящего специализированного ремонта, который часто включает отправку устройства обратно производителю, что приводит к длительным простоям.
| Особенность | Фильтр-пресс | Ленточный фильтр-пресс | Центрифуга |
|---|---|---|---|
| Режим работы | Пакетная обработка | Непрерывный поток | Непрерывный поток |
| Торт Сухость | Очень высокий (до 60%+) | Умеренный (15-25%) | Высокий (20-35%) |
| Энергопотребление | От низкого до среднего | Низкий | Очень высокий |
| Сложность обслуживания | Низкая (замена ткани, гидравлика) | Умеренный (отслеживание ремня, ролики) | Высокая (точная балансировка, износ спирали) |
| Полимерная зависимость | От низкого до среднего | Очень высокий | От умеренного до высокого |
Оценка системы обезвоживания требует рассмотрения распределения ресурсов на протяжении всего срока службы оборудования. Первоначальное приобретение оборудования, логистика доставки и установка на объекте представляют собой основные первоначальные обязательства по выделению ресурсов. Более тяжелые и крупные рамы требуют специальной оснастки и железобетонных подушек. Гидравлическая силовая установка (HPU) и связанные с ней панели управления также требуют выделенных электрических линий и интеграции в основную энергосистему завода.
Имеющиеся оперативные ресурсы диктуют долгосрочную жизнеспособность. Необходимо учитывать электроэнергию, потребляемую питательными насосами и гидроагрегатами. HPU работает всего несколько минут, чтобы закрыть и зажать пресс, а это означает, что основная энергия поступает от подающих насосов. Сменные фильтрующие ткани представляют собой постоянную потребность в расходных материалах. Химическое кондиционирование, включая коагулянты и флокулянты, необходимо для подготовки осадка к оптимальному разделению. Наконец, регулярные работы по техническому обслуживанию должны быть включены в еженедельный график работы, чтобы обеспечить работу системы фильтр-пресса с максимальной эффективностью.
Основная ценность обезвоживания под высоким давлением заключается в уменьшении веса при транспортировке. Вода тяжелая. Каждый галлон воды, оставшийся в шламе, увеличивает тоннаж, выставляемый перевозчиками мусора и свалками. Улучшение сухости кека напрямую снижает объем материала, покидающего ваше предприятие.
Рассмотрим предприятие, перерабатывающее 10 000 фунтов сухих твердых веществ в день. Если обезвоживающее оборудование производит осадок, содержащий 20% сухих веществ, общий вес утилизированного материала составит 50 000 фунтов. Если пресс высокого давления увеличит сухость до 30%, общий вес упадет до 33 333 фунтов. Это сокращение более чем на 16 000 фунтов воды в день. Такое сокращение объема означает меньшее количество грузовиков на дорогах, меньшую транспортную логистику и меньшую плату за самовывоз на свалке. Максимальное уплотнение твердых частиц обеспечивает эффективную работу вашего предприятия и минимизирует воздействие на окружающую среду, связанное с транспортировкой отходов.
Колебания качества приточной воды представляют значительный риск для эффективности обезвоживания. Сезонные изменения температуры изменяют консистенцию биологического ила. Промышленные предприятия могут испытывать внезапные изменения в химическом составе в зависимости от производственных циклов. Эти изменения резко влияют на обезвоживаемость, приводя к нестабильной сухости кека и непредсказуемому времени цикла. Если осадок станет слишком жидким, прессу потребуется несколько часов, чтобы сформировать правильный пирог, поддерживающий всю установку.
Чтобы снизить этот риск, установите надежные уравнительные баки. Выравнивание смешивает различные потоки отходов, обеспечивая постоянную подачу в пресс. Автоматизированные средства контроля дозирования химикатов регулируют уровни полимера и коагулянта в режиме реального времени на основе данных датчиков плотности осадка. Регулярные стендовые испытания осадка позволяют операторам регулировать давление питающего насоса и продолжительность цикла до того, как полномасштабные партии начнут работать плохо. Операторы должны еженедельно проводить тест воронки Бюхнера или тест на время капиллярного всасывания (CST), чтобы проверить готовность осадка к фильтрации.
Промышленное оборудование по своей сути несет в себе угрозу безопасности. Выбросы под высоким давлением могут произойти в случае выхода из строя фильтрующих тканей, смещения пластин или скопления на уплотнительных поверхностях мусора. Во время технического обслуживания операторы подвергаются воздействию брызг опасных химикатов. Травмы в точках защемления остаются серьезной угрозой во время ручного перемещения пластин или при работе рядом с автоматическими гидравлическими механизмами.
На объектах должны быть предусмотрены строгие меры безопасности. Световые завесы, соответствующие требованиям OSHA, мгновенно останавливают гидравлическое движение, если оператор нарушает периметр безопасности. Брызговики предотвращают утечки под высоким давлением, защищая персонал от воздействия. Страховочные ремешки и автоматические предохранители обеспечивают безопасный переход машины по умолчанию в случае сбоев питания или механических неисправностей. Надлежащее обучение и строгое соблюдение процедур блокировки/маркировки (LOTO) являются обязательными, прежде чем какой-либо персонал сможет проникнуть между пластинами для очистки или проверки.
| Эксплуатационная проблема | Возможная причина | Решение на месте |
|---|---|---|
| Мокрый или неряшливый торт | Недостаточное время подачи или засорение фильтровальной ткани. | Увеличьте продолжительность цикла подачи. Промывка фильтрующих тканей под давлением или кислотой для восстановления проницаемости. |
| Мутный фильтрат | Порвана фильтровальная ткань или неправильная пористость ткани. | Осмотрите и замените поврежденную ткань. Убедитесь, что микронный рейтинг ткани соответствует размеру частиц. |
| Выброс пластины/протечка | Мусор на уплотнительных поверхностях или недостаточное гидравлическое давление зажима. | Тщательно очистите сопрягаемые поверхности пластин. Проверьте ГНС на предмет утечек гидравлической жидкости или падения давления. |
| Медленное время заполнения | Разбавленный шлам или неисправные статоры питательного насоса. | Увеличьте утолщение вверх по течению. Осмотрите подающий насос на предмет износа и при необходимости замените статоры или диафрагмы. |
Выбор системы меньшего размера сразу же создает узкие места в работе. Плохая интеграция с существующими системами SCADA предприятия препятствует удаленному мониторингу и ограничивает сбор данных. Отсутствие послепродажной поддержки приводит к тому, что предприятия оказываются в затруднительном положении в случае выхода из строя критически важных компонентов, что вынуждает завод обходить стадию обезвоживания и перевозить жидкий шлам по непомерным ценам.
Определите строгие критерии при выборе поставщика оборудования для очистки воды . Отдавайте предпочтение поставщикам, которые предлагают комплексное пилотное тестирование на месте. Перед установкой пилотные испытания доказывают, что оборудование работает с вашим конкретным отстоем. Требуйте индивидуального проектирования, чтобы гарантировать, что рама и трубы точно соответствуют площади вашего предприятия. Наконец, потребуйте гарантированного наличия запчастей и оперативной технической поддержки, чтобы свести к минимуму время простоя в будущем. Надежный поставщик предоставит подробную схему трубопроводов и приборов (P&ID), чтобы обеспечить плавную интеграцию с существующей инфраструктурой.
Ответ: Оптимальная концентрация твердых веществ для эффективной работы составляет от 50% до 60%. Шламы с более низким содержанием твердых веществ, например 5–10%, требуют слишком длительного цикла для образования осадка. На предприятиях следует использовать методы сгущения, такие как осветлители или гравитационные сгустители, для концентрирования разбавленных суспензий перед подачей их в пресс.
Ответ: Время цикла обычно составляет от 1 до 4 часов. Точная продолжительность во многом зависит от обезвоживаемости осадка, давления питательного насоса, типа используемой пластинчатой технологии и проницаемости фильтровальной ткани. Мембранные прижимные пластины обычно обеспечивают более короткое время цикла, чем стандартные утопленные пластины.
Ответ: Ленточные прессы работают непрерывно, сжимая осадок между движущимися ремнями, что обычно приводит к снижению сухости кека. Фильтр-прессы представляют собой системы периодической обработки, которые перекачивают шлам в закрытые камеры под высоким давлением. Эта среда высокого давления обеспечивает максимальное уплотнение твердого вещества и значительно более высокую сухость кека, сокращая объемы утилизации.
О: Срок службы фильтровальной ткани варьируется от 3 до 12 месяцев. Частота замены зависит от химического воздействия, наличия абразивных частиц в осадке, а также от того, как часто тряпки подвергаются стирке под высоким давлением. Регулярное обслуживание, правильный выбор ткани и регулярная промывка кислотой продлевают срок их эксплуатации.
О: Модернизация ручного пресса имеет строгие ограничения. Хотя вы можете добавить некоторую базовую автоматизацию, для настоящего автоматического перемещения форм и автоматизированных систем мойки обычно требуется специально разработанная рама и встроенная гидравлическая система. Как правило, более эффективно и экономично указать автоматизацию при первоначальной покупке.
О: Плановое обслуживание включает ежедневные и еженедельные задачи. Операторы должны проверять уровни гидравлической жидкости, проверять фильтрующие ткани на предмет засоров и разрывов, очищать поддоны для сбора капель и проверять, что световые завесы безопасности и аварийные остановки полностью работоспособны. Также необходима регулярная смазка движущихся частей и пластинчатых переключателей.


