
- полный
- Название продукта
- ключевое слово
- Модель продукта
- Краткое описание продукта
- Описание продукта
- Полнотекстовый поиск
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-20 Происхождение:Работает


Незапланированные выбросы шлама и постоянное просачивание между тарелками ставят под угрозу эксплуатационную безопасность, увеличивают затраты на техническое обслуживание и останавливают циклы обезвоживания. Определение того, является ли утечка пластины фильтр-пресса признаком неисправности расходных материалов, механического смещения или фундаментальных аппаратных ограничений, определяет ваш следующий шаг. Вам нужна систематическая основа для точной диагностики коренных причин, прежде чем разбирать стопку пластин. В этом руководстве оцениваются немедленные вмешательства по техническому обслуживанию, необходимые для поддержания работоспособности вашей текущей партии, и определяется, когда переход на разборные системы обеспечит наиболее надежное долгосрочное решение. Мы устраняем недостатки гидравлического давления, засорение портов подачи и ухудшение качества расходных материалов, чтобы помочь вам обеспечить процесс фильтрации, исключить утечку опасной жидкости и поддерживать максимальную эффективность обезвоживания.
Перед заменой выполните диагностику: различайте капиллярное затекание (обычное явление для пластин без прокладок) и активные выбросы (свидетельствующие о гидравлическом отказе, блокировке подачи или повреждении уплотнений).
Модернизация оборудования Обеспечивает сдерживание: переход на фильтр-пресс CGR (герметичный, прокладочный, утопленный) обеспечивает практически нулевую утечку, что важно для опасной или строго регулируемой химической обработки.
Управление жизненным циклом расходных материалов. Неправильная установка, агрессивное снятие или несвоевременная замена ткани фильтр-пресса и уплотнительных колец являются основными причинами преждевременного выхода из строя уплотнений.
Гидравлическая целостность не подлежит обсуждению: даже новые сменные фильтрующие пластины будут протекать, если давление зажима неравномерно, если засорение отверстий подачи приводит к наклону пластины или если давление вторичного сжатия превышает пределы зажима.
Установите базовые ожидания по удержанию жидкости на основе текущей архитектуры пластин. Пластины без прокладок всегда будут иметь некоторый уровень деформации из-за своей физической конструкции. Характеристики суспензии также определяют скорость утечек. Жидкости с низкой вязкостью уходят быстрее, чем густые и тяжелые шламы. Определите, что представляет собой сбой в вашем конкретном процессе. Несколько капель в минуту могут пройти проверку на муниципальных очистных сооружениях. Одна капля опасного химического фильтрата означает критическую неисправность, требующую немедленного отключения. Следует различать нормальное капиллярное впитывание и активное выдувание. Впитывание представляет собой медленное и устойчивое стекание по боковой стороне пакета пластин. Выброс — это струя под давлением, которая полностью нарушает герметичную границу.
Гидравлические системы обеспечивают грубую силу, необходимую для обеспечения герметизации камер от давления внутреннего питательного насоса. Когда гидравлическое давление падает, пластины слегка разделяются, нарушая уплотнение. Сначала оцените работу гидроцилиндра. Контролируйте сохранение давления на манометре или ЧМИ в течение всего цикла подачи. Постоянное падение указывает на внутренний байпас в цилиндре, на негерметичность гидрораспределителя или на деградировавшую гидравлическую жидкость, которая не способна удерживать вязкость под нагрузкой. Цилиндр должен поддерживать постоянную и непоколебимую силу воздействия на пакет пластин.
Определите неравномерное распределение давления по стопке пластин. Жимы с боковой перекладиной могут испытывать неравномерное натяжение, если рама оседает или боковые направляющие изнашиваются неравномерно. Это приводит к перекосу пластины. Структурное смещение создает микроскопические зазоры между обработанными уплотнительными поверхностями. Навозная жижа находит путь наименьшего сопротивления и убегает через эти щели. Проверьте параллельность задней пластины и передней пластины с помощью лазерного дальномера. Даже несколько миллиметров отклонения слева направо поставят под угрозу всю стопку.
Конфликты сжатия диафрагмы представляют собой еще один серьезный риск внезапных утечек. Мембранные фильтр-прессы используют давление вторичного воздуха или воды для надувания диафрагмы и сжатия фильтрационной корки. Убедитесь, что это вторичное давление сжатия никогда не превышает первичное гидравлическое давление зажима. Если вы зажмете пресс под давлением 3000 фунтов на квадратный дюйм, но примените силу сжатия, превышающую структурное сопротивление зажима, внутренняя сила физически раздвинет пластины. Это приводит к внезапной и сильной утечке жидкости. Всегда калибруйте предохранительные клапаны, чтобы предотвратить это.
Засоры в порту подачи создают асимметричное давление внутри камер. Навозная жижа попадает в одну сторону камеры, но не может заполнить другую из-за засохшего осадка или мусора, блокирующего проушину. Эта неравномерная нагрузка приводит к смещению пластин на раме вбок. Перемещение нарушает параллельное уплотнение. Затем суспензия под давлением распыляется по бокам пресса.
Применяйте обходные пути при обнаружении неравномерного распределения давления в середине цикла. Временно отрегулируйте объемы партии или уменьшите давление питательного насоса, чтобы безопасно завершить рабочий цикл. Это предотвращает катастрофический выброс до полной очистки. После завершения цикла откройте пресс и вручную очистите заблокированные порты с помощью мойки высокого давления или тупого инструмента для очистки.
Высокоскоростная абразивная суспензия со временем разрушает уплотнительные поверхности. Песок, кварцевая крошка и металлическая стружка действуют на полипропиленовые пластины как наждачная бумага. Внимательно следите за температурой подаваемой суспензии. Поддерживайте температуру ниже 100°C. Высокая температура размягчает стандартный полипропилен, вызывая деформацию пластин и ухудшение качества уплотнения. Отфильтровывайте крупногабаритные примеси до того, как они попадут в пресс, используя сетчатый фильтр на линии подачи. Крупные камни или мусор, попавшие между пластинами, препятствуют закрытию заподлицо, гарантируя утечку.
Расходные материалы изнашиваются и требуют строгого контроля. Определите сложенные, мятые или изношенные ткани. Единственная складка на уплотнительном крае создает канал для выхода жидкости. Осмотрите края каждой ткани на этапе выгрузки кека. Ищите потрепанные волокна, истонченный материал или отверстия возле глазков подачи.
Обнаружение сплющенных, химически поврежденных или отсутствующих уплотнений. Уплотнительные кольца со временем теряют эластичность из-за постоянного сжатия и химического воздействия. Они принимают компрессионный набор и не могут восстановиться при открытии пресса. Во время технического обслуживания проведите пальцем по канавке уплотнительного кольца. Если уплотнение находится заподлицо с поверхностью пластины или под ней, оно больше не может предотвращать утечки. Немедленно замените его.
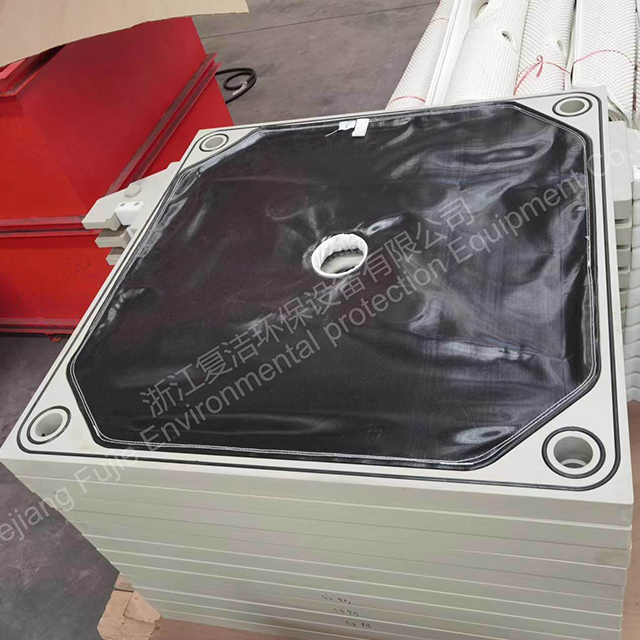
Сравните устаревшие конструкции с открытыми краями и современные герметичные архитектуры, чтобы определить лучший путь вперед. Пластины с открытыми краями полностью полагаются на ткань и гидравлическое давление, образуя уплотнение. В герметичных архитектурах используются встроенные эластомеры для создания водонепроницаемого барьера. Выбор правильной конструкции полностью зависит от качества фильтрата, требований безопасности и экологических норм.
Понять механику капиллярного действия. Пластины без прокладок имеют конструкцию с накидной тканью. Ткань выходит за обработанный край пластины и свисает за пределы пресса. Жидкость просачивается сквозь волокна ткани, полностью минуя область зажима. Это впитывание стекает по бокам пресса. Вы не сможете остановить это с помощью более высокого гидравлического давления или более плотного зажима. Это фундаментальное ограничение физики, связанное с открытой тканью.
Оцените приемлемые варианты использования и неприемлемые риски. Пластины без прокладок хорошо подходят для неопасных сточных вод, отходов горнодобывающей промышленности или промывных вод. Вытекающая жидкость просто попадает в поддон для сбора капель и возвращается в головное сооружение через слив в полу. Однако они представляют неприемлемый риск для токсичных, кислотных или дорогостоящих фильтратов. Вы не можете позволить себе потерять дорогостоящие химические продукты и не можете подвергать операторов воздействию опасных паров или едких капель.
Переход на фильтр-пресс CGR полностью устраняет впитывание краев. CGR означает «конопаченный, прокладочный, утопленный». Уплотнительные кольца, встроенные в обработанные канавки, создают герметичное уплотнение. Ткань уплотняется в отдельную канавку внутри уплотнительного края с помощью специальной веревки или края стяжки. Никакая ткань не доходит до внешнего края пластины. Затвор типа «металл-металл» или «пластик-пластик» сжимает уплотнительное кольцо, удерживая всю жидкость внутри камеры.
Эта архитектура соответствует строгим экологическим нормам. Это снижает вашу зависимость от автоматических каплесборников и вторичных защитных берм. Полы остаются сухими. Безопасность оператора значительно возрастает при работе с агрессивными растворителями или кислотами. Требования к техническому обслуживанию резко падают, и вы улавливаете 100% фильтрата для последующей обработки.
Оценить финансовую целесообразность модернизации негерметичного каркаса сменными фильтрующими пластинами CGR . Не всегда нужно покупать совершенно новую машину. Часто вы можете заменить пакет пластин на существующей раме. Подсчитайте, сколько денег сэкономится на уборке, потере продукта и возможных экологических штрафах. Сравните это со стоимостью новых пластин и необходимых модификаций рамы.
Перед заказом оцените необходимые модификации рамы. Пластины CGR часто толще, чем пластины без прокладок, чтобы вместить обработанные канавки. Убедитесь, что ваш фрейм способен вместить новый стек. Возможно, вам придется отрегулировать длину хода цилиндра или удалить одну или две пластины из общего количества. Убедитесь, что ваши автоматические механизмы перемещения пластин могут работать с немного отличающимся профилем уплотняемых кромок.
Особенность | Пластины без прокладок (NG) | Разборные пластины (CGR) |
|---|---|---|
Уплотнительный механизм | Сжатие ткани и гидравлическая сила | Встроенные уплотнительные кольца и уплотненная ткань. |
Профиль утечки | Непрерывное капиллярное впитывание (мокание) | Почти нулевая утечка (без капель) |
Лучшее приложение | Безвредные сточные воды, малоценный фильтрат | Опасные химикаты, ценный фильтрат |
Установка ткани | Драпировка, быстро и просто | Запаивается в пазы, требует специальных инструментов. |
Требования к техническому обслуживанию | Высокий уровень уборки, частая чистка подносов. | Низкие эксплуатационные расходы, периодические проверки уплотнительных колец. |
Толщина пластины | Обычно тоньше, максимально увеличивает количество камер | Толще для размещения канавок под уплотнительные кольца. |
Протоколы регулярного технического обслуживания фильтр-пресса продлевают срок службы компонентов уплотнений и предотвращают внезапные опасные неисправности. Обучите операторов распознавать признаки раннего предупреждения. Игнорирование небольшой утечки сегодня гарантирует крупный выброс завтра. Внедрите строгий график проверки гидравлики, очистки пластин и замены изношенных расходных материалов.
Правильное обращение с тканью фильтр-пресса определяет успех вашей стратегии уплотнения. Безопасные методы удаления имеют решающее значение. При извлечении уплотняющего каната во время удаления ткани CGR операторы не должны поцарапать, поцарапать или повредить обработанные канавки пластины. Использование острых отверток или ножей может повредить полипропилен. В конечном итоге суспензия пройдет мимо уплотнительного кольца через эти выемки. Используйте специальные тупые крючки для извлечения или латунные кирки.
Установите строгие стандартные рабочие процедуры установки. Для фиксации веревки используйте пневматические молотки с тупыми нейлоновыми наконечниками или специальные деревянные молотки. Не растягивайте ткань во время установки. Растяжка вызывает появление морщин. Морщины создают пути утечки по краям уплотнения. Ткань должна идеально ровно прилегать к поверхности дренажа.
Внедряйте строгие протоколы мытья. Мойка под высоким давлением предотвращает образование твердых отложений на краях уплотнения. Высушенный ил действует как клин. Он раздвигает пластины во время зажима. Тщательно мойте ткань и края пластин между циклами, используя мойку высокого давления 1000-1500 фунтов на квадратный дюйм с широкой веерной насадкой. Автоматизированные системы стирки ткани дают наиболее стабильные результаты, но ручная стирка работает, если ее выполняет тщательно обученный персонал.
Установите строгие интервалы проверки для всех уплотнений фильтр-пресса . Еженедельно проверяйте уплотнительные кольца, опорные уплотнения и мембранные диафрагмы. Обратите внимание на сплющивание, растрескивание или химическое набухание. Замените любое уплотнение, имеющее видимый износ, прежде чем оно выйдет из строя во время цикла работы под давлением.
Прежде чем заказывать замену, выполните проверку химической совместимости. Выберите правильный эластомер с учетом pH суспензии, температуры и присутствия растворителя. EPDM хорошо подходит для сточных вод и слабых кислот. Витон устойчив к агрессивным химическим веществам и высоким температурам. Нитрил эффективно справляется с маслами и углеводородами. Силикон обеспечивает отличную термостойкость, но плохую стойкость к истиранию. Использование неправильного материала гарантирует быстрый выход из строя уплотнения и серьезную утечку.
Ежемесячно проверяйте выравнивание боковой или потолочной балки. Несоосные балки вызывают смещение пластины. Это приводит к неравномерному сжатию пакета пластин. Используйте лазерный уровень или веревку, чтобы проверить прямолинейность боковых перекладин. Отрегулируйте опорные ножки, если рама неровно расположилась на бетонной подушке.
Очищайте сопрягаемые поверхности пластин между циклами. Обеспечьте параллельное закрытие металл-металл или пластик-пластик. Даже небольшой камешек или затвердевший кусок ила, попавший между пластинами, сосредоточит гидравлическую силу в одной точке. Это может привести к растрескиванию пластины, разрушению уплотнительного кольца и возникновению сильного выброса.
Сопоставьте более высокие первоначальные затраты на разборные фильтрующие пластины с долгосрочной эксплуатационной экономией. Плиты CGR и специальные уплотненные ткани требуют больших первоначальных капитальных затрат. Однако они радикально сокращают эксплуатационные расходы на протяжении всего срока службы оборудования. Вы экономите деньги на работе по дому. Вы снижаете угрозу безопасности и уменьшаете требования о компенсации работникам, связанные с поскользнувшись или воздействием химических веществ. Вы исключаете потери продукта, улавливая каждую каплю ценного фильтрата.
Признайте компромиссы в распределении рабочей силы. Удаление и замена ткани CGR занимает больше времени, чем драпировка ткани без прокладок. Для забивания уплотняющей веревки в канавку требуется обученный персонал и специальные инструменты. Это увеличивает время простоя при техническом обслуживании во время замены ткани. Однако это дополнительное время на техническое обслуживание исключает ежедневные затраты времени на очистку разливов, управление поддонами для сбора капель и устранение непредвиденных выбросов. Чистый выигрыш в общем времени безотказной работы производства обычно оправдывает более длительный процесс смены ткани.
Поймите, как переменные процесса влияют на целостность уплотнения. Изменения в составе жидкого раствора могут внезапно привести к выходу из строя устаревших уплотнений. Добавление агрессивных коагулянтов может привести к ухудшению качества стандартных уплотнительных колец из EPDM. Обработка более высоких концентраций твердых частиц увеличивает внутреннее давление в камере, создавая нагрузку на гидравлическую систему зажима. Если вы меняете химический состав исходного процесса, немедленно проведите проверку материалов компонентов вашего фильтр-пресса. Убедитесь, что ваше текущее оборудование может обрабатывать новые переменные без утечек.
Запланируйте комплексную проверку фильтрации с инженером-специалистом, чтобы проверить сохранение гидравлического давления и целостность цилиндра.
Оцените химическую совместимость ваших текущих уплотнений с фактическим составом суспензии, чтобы предотвратить преждевременную деградацию эластомера.
Оцените структурную целостность пластины, проверив ее на предмет деформации, выбоин или трещин на уплотнительных краях по всей стопке.
Внедрите обязательную процедуру промывки кромок пластин и тканей после каждого цикла разгрузки, чтобы предотвратить накопление осадка.
Ответ: Обычно это вызвано недостаточным гидравлическим давлением зажима, изношенными тканями фильтр-пресса или слишком крупными примесями, попавшими между уплотняющими поверхностями пластин, препятствующими закрытию заподлицо. Неравномерное давление подачи также может привести к смещению пластин, что приведет к нарушению уплотнения.
Ответ: Подтекание – это нормальное капиллярное просачивание через ткань в пластинах без прокладок. Это выглядит как медленное капание. Выброс — это опасная струя под давлением, вызванная механическим смещением, блокировкой подачи или катастрофическим выходом из строя уплотнения.
О: Срок службы зависит от частоты циклов, химического воздействия и рабочих температур. Замена требуется, как только уплотнения сплющиваются, теряют эластичность или проявляют признаки химического разрушения. Проверяйте их еженедельно.
О: Да, путем замены сменных фильтрующих пластин CGR. Однако толщина пластины, грузоподъемность рамы и механизмы автоматического переключения должны быть проверены на совместимость с новыми пластинами с прокладками.
О: Неравномерное распределение давления — часто возникающее из-за заблокированного канала подачи — приводит к смещению или наклону пластин на раме. Это нарушает параллельное уплотнение, позволяя суспензии под давлением выходить через образовавшиеся зазоры.
Ответ: Температура фильтрованной суспензии обычно должна поддерживаться на уровне <100°C. Превышение этого предела может привести к необратимой деформации стандартных полипропиленовых пластин и уплотнений, что приведет к необратимой утечке.
Ответ: Утечка во время вторичного сжатия возникает, если давление сжатия мембраны превышает давление гидравлического зажима пресса, физически раздвигая пластины. Это также может произойти, если разорвалась сама диафрагма.


